O crescimento do mercado brasileiro de biogás e biometano está trazendo novos desafios para as equipes de engenharia, operação e manutenção. Entre eles, a remoção de sulfeto de hidrogênio (H₂S) ocupa uma posição central.
A presença de H₂S pode provocar corrosão, comprometer equipamentos, prejudicar etapas posteriores de purificação e impedir o atendimento às especificações exigidas para diferentes aplicações do gás.
Com a atualização das regras de qualidade do biometano pela ANP em 2026, o controle de contaminantes permanece entre os aspectos críticos para a operação confiável dessas instalações.
Entretanto, um erro frequente é avaliar tecnologias de dessulfurização apenas pelo preço por quilograma do adsorvente ou pela capacidade máxima divulgada pelo fabricante.
Na prática, o desempenho depende da interação entre o material, a composição do gás, a umidade, o oxigênio disponível, o tempo de contato e o projeto do vaso.
1. Por que a remoção de H₂S é importante?
O sulfeto de hidrogênio é produzido principalmente pela degradação anaeróbia de compostos sulfurados presentes na matéria orgânica. Sua concentração no biogás varia conforme a origem do substrato, as condições microbiológicas e a operação do biodigestor ou aterro sanitário. Em algumas aplicações, pode atingir centenas ou milhares de ppmv.
Os riscos mais importantes envolvem corrosão na presença de umidade, danos a motores e compressores, incompatibilidade com sistemas de purificação, descumprimento da especificação de biometano e exposição ocupacional a um gás altamente tóxico.
A especificação de saída deve ser determinada pela aplicação, pelos contratos e pelas normas aplicáveis. Não existe um limite único adequado a todos os projetos.
2. Carvão ativado ou óxido de ferro: qual tecnologia escolher?
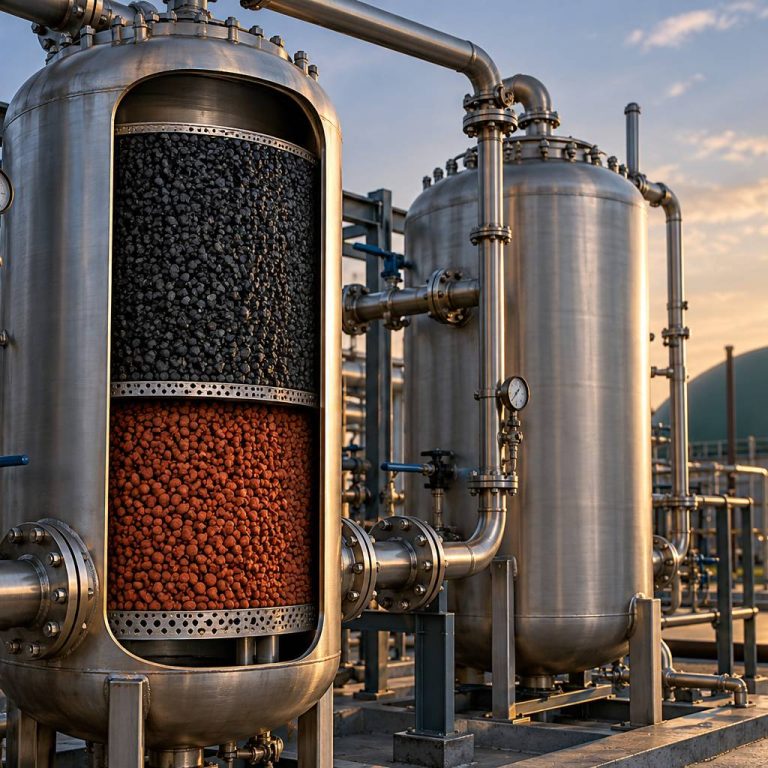
Duas famílias importantes de materiais são os carvões ativados impregnados e as mídias reativas à base de óxidos de ferro.
Carvão ativado impregnado
O carvão ativado possui estrutura porosa e elevada área superficial. Em formulações para H₂S, a remoção geralmente envolve adsorção e reações químicas promovidas por impregnações. O desempenho pode depender de umidade, disponibilidade de oxigênio, composição do gás e temperatura. A presença de outros compostos pode afetar sua capacidade. Há necessidade de atenção aos riscos de aquecimento e pontos quentes, particularmente em materiais e condições suscetíveis a reações exotérmicas.
Adsorventes à base de óxido de ferro
Materiais de ferro removem H₂S predominantemente por reação química e formação de espécies sulfuradas. Uma representação estequiométrica simplificada é:
Fe₂O₃ + 3 H₂S → Fe₂S₃ + 3 H₂O
A química real depende da fase de ferro presente, das condições de reação e de outras espécies formadas. Algumas formulações podem sofrer oxidação parcial de compostos sulfurados na presença de oxigênio; isso não equivale a garantir regeneração completa ou segura em operação.
A comparação exige dados de capacidade dinâmica, cinética, estabilidade, comportamento em presença de água e perda de carga. Nenhuma das duas famílias é universalmente superior. Ambas podem ser utilizadas em remoção principal ou em polimento, conforme projeto e especificação.
3. Como calcular a carga de H₂S?
Antes da escolha da mídia, converta a concentração em carga mássica.
Considere, como exemplo hipotético:
- Vazão de biogás: 1.000 Nm³/h
- Concentração: 1.000 ppmv de H₂S
- Operação: 24 horas/dia
- Remoção aproximada de 100% para fins do balanço
- Condições normais adotadas: 0 °C e 1 atm; concentração e vazão em bases consistentes
A relação é:
m(H₂S) = Q × y(H₂S) × M(H₂S) / Vm
Em que Q é a vazão normal (Nm³/h), y é a fração molar de H₂S, M = 34,08 kg/kmol e Vm = 22,414 Nm³/kmol.
O resultado é aproximadamente 1,52 kg/h, ou 36,5 kg/dia. Em 180 dias, a instalação removeria cerca de 6,57 toneladas de H₂S, caso a composição e a vazão permanecessem constantes.
Para dimensionar a quantidade de mídia, é necessário conhecer sua capacidade útil até a concentração máxima aceitável na saída, e não apenas a capacidade máxima medida em laboratório.
4. Capacidade nominal versus capacidade operacional
A capacidade de um material, expressa em kg de H₂S por kg de adsorvente, depende das condições específicas do ensaio e do critério de ruptura.
Para ilustrar a economia do processo, considere duas mídias hipotéticas:
| Parâmetro |
Mídia A |
Mídia B |
| Preço |
US$ 4/kg |
US$ 8/kg |
| Capacidade útil assumida |
0,20 kg/kg |
0,50 kg/kg |
| Massa para 180 dias |
32,9 t |
13,1 t |
| Custo teórico de aquisição |
US$ 131.400 |
US$ 105.120 |
Valores exclusivamente ilustrativos, não correspondentes a fichas técnicas nem a garantias comerciais.
A mídia com maior preço por quilograma pode custar menos por unidade de H₂S removida. Contudo, o custo real depende também de transporte, trocas de carga, disposição do material gasto, frequência de manutenção, tempo de parada e perdas de produção.
5. Dimensionamento do leito e EBCT
O Empty Bed Contact Time (EBCT) é o tempo de contato baseado no volume geométrico vazio do leito:
EBCT = Volume do leito / Vazão volumétrica real
Para uma vazão de 1.000 m³/h nas condições efetivas do vaso, e um EBCT preliminar de 10 segundos, o volume calculado seria:
V = 1.000 × 10 / 3.600 = 2,78 m³
Esse valor é apenas uma estimativa geométrica inicial. Não comprova que o sistema terá capacidade ou desempenho para a vida útil pretendida. Não se deve utilizar diretamente Nm³/h nessa equação sem converter para a vazão volumétrica real na temperatura e pressão do equipamento.
O projeto definitivo exige verificação da massa total de mídia, cinética, altura e diâmetro do leito, velocidade superficial, perda de carga, distribuição do gás, possibilidade de canalização, condensação, temperatura e segurança. Aumentar o EBCT não necessariamente compensa falta de capacidade química, e adicionar material não corrige distribuição inadequada de fluxo.
6. O papel da umidade e do oxigênio
Dependendo da formulação, a água pode favorecer as reações de remoção de H₂S. Porém, condensação excessiva pode bloquear poros, provocar canalização e elevar a perda de carga.
O oxigênio pode participar de reações de oxidação do H₂S e de espécies sulfuradas acumuladas no material. Essa participação depende da formulação, das condições térmicas e das concentrações disponíveis.
Por isso, resultados obtidos exclusivamente com gás seco e sem oxigênio não devem ser extrapolados sem ressalvas para materiais cujo mecanismo depende desses componentes.
O laboratório deve procurar entender o comportamento em função do gás real, em vez de produzir somente um número isolado de capacidade.
7. O que avaliar nos ensaios laboratoriais?
Um programa técnico pode incluir caracterização granulométrica, densidade aparente, resistência mecânica e teor de umidade; ensaios dinâmicos de remoção em coluna; curvas de ruptura (breakthrough curves); variação de temperatura, concentração de H₂S, umidade e O₂; e caracterização do material após uso.
As curvas de ruptura permitem identificar quanto contaminante é removido até uma concentração limite de saída. Essa capacidade dinâmica é mais relevante para o dimensionamento do que resultados sem critério explícito de ruptura.
A caracterização complementar pode ajudar a diagnosticar falhas prematuras, compactação, bloqueio de poros e alterações físicas ou químicas da mídia.
8. Quando usar vasos em série (lead-lag)?
Em sistemas que exigem alta confiabilidade, dois vasos em série podem oferecer proteção adicional. O primeiro, lead, realiza a maior parte da remoção; o segundo, lag, protege a saída quando o leito principal começa a apresentar ruptura.
O monitoramento de H₂S entre os vasos ajuda a planejar a substituição antes de comprometer a qualidade final. Quando previsto em projeto, a configuração pode permitir alternar a posição dos vasos após manutenção.
O arranjo aumenta a flexibilidade e a proteção do processo, mas exige investimento adicional, instrumentos adequados e consideração da perda de carga total.
9. Custo total: além do preço por quilograma
Um indicador de comparação mais significativo é:
Custo específico do tratamento = Custo total / Massa efetiva de H₂S removida
O numerador deve incluir compra, transporte, instalação, monitoramento, descarregamento, destinação e consequências operacionais. Também precisam ser considerados segurança e confiabilidade.
Isso evita selecionar uma mídia exclusivamente pelo menor preço unitário e descobrir posteriormente que sua vida útil é inadequada para o processo.
10. Da venda de mídia à solução de engenharia
Uma avaliação de adsorventes começa pelo processo: composição, vazões mínima e máxima, pressão, temperatura, umidade, oxigênio, contaminantes concorrentes, limite de saída, geometria dos equipamentos e intervalo esperado de troca.
A partir desse conjunto de dados é possível comparar materiais, estruturar balanços de massa, avaliar a hidráulica do leito e propor ensaios de verificação.
A Montecristo trabalha com tecnologias de adsorção e remoção de contaminantes, incluindo carvão ativado e materiais à base de óxidos metálicos, com apoio de fabricantes e parceiros técnicos. Nosso objetivo é integrar seleção de materiais, suporte de engenharia e análise das condições operacionais para encontrar soluções compatíveis com a demanda real de cada instalação.
Sua planta apresenta consumo elevado de adsorvente, ruptura prematura do leito ou perda de carga excessiva? Entre em contato com a equipe técnica da Montecristo para avaliar as condições de operação e as alternativas de tratamento.
Por Montecristo | Engenharia de Processos e Materiais Industriais
Referências para a publicação
- ANP, Resolução ANP nº 1.006/2026 — Especificação e controle da qualidade do biometano.
- ANP, ANP aprova resolução sobre especificação e controle da qualidade do biometano (2026): https://www.gov.br/anp/pt-br/canais_atendimento/imprensa/noticias-comunicados/anp-aprova-resolucao-sobre-especificacao-e-controle-da-qualidade-do-biometano
- Blog Montecristo: https://montecristo.ind.br/blog/