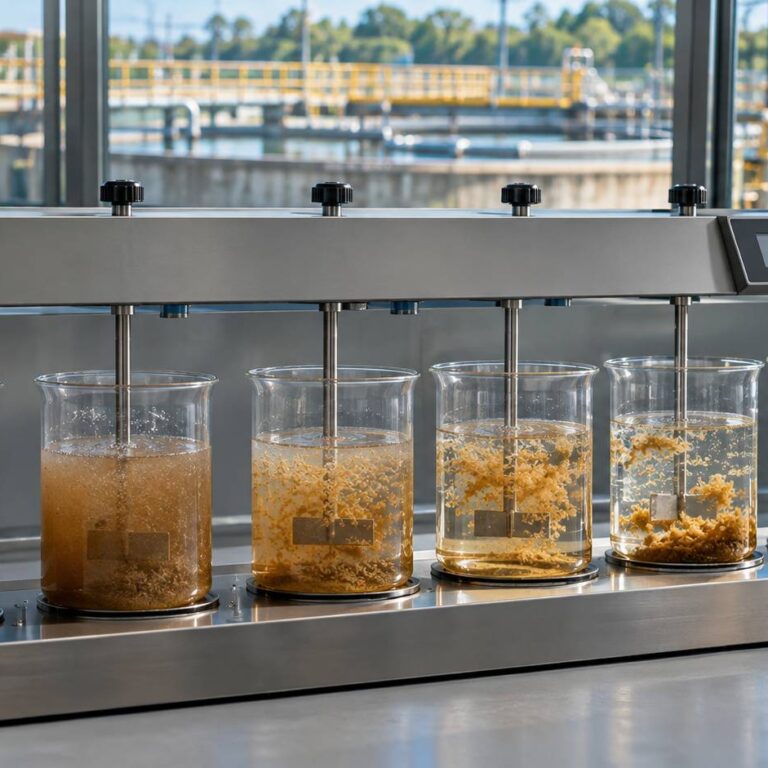
Ilustração conceitual de jar test. Imagem original gerada por IA para Montecristo em 09/11/2026; não representa um ensaio real.
Aumentar a dosagem de coagulante até o sobrenadante parecer claro pode elevar custos, gerar mais lodo e deteriorar o desempenho de uma estação de tratamento de efluentes (ETE).
Em 6 de novembro de 2026, a Agência Nacional de Águas e Saneamento Básico (ANA) publicou a Norma de Referência nº 17/2026, direcionada ao reúso não potável de efluentes dos sistemas públicos de esgotamento sanitário. A norma entra em vigor em 4 de janeiro de 2027. Não regulamenta diretamente efluentes industriais, mas evidencia o interesse na qualidade da água recuperada. Em março de 2026, a Braskem destacou o fornecimento industrial de água de reúso pelo Aquapolo.
Para uma ETE industrial, o ponto central permanece: definir a química e as condições hidráulicas a partir do efluente real, e não transferir cegamente uma receita de outra instalação.
1. Coagulação e floculação não são a mesma operação
A coagulação desestabiliza partículas coloidais, geralmente carregadas eletricamente, por neutralização de carga ou pela formação de precipitados que incorporam impurezas. Sais de alumínio e ferro, além de alguns polímeros catiônicos, podem desempenhar essa função.
A floculação favorece o encontro e o crescimento dos agregados, frequentemente com o auxílio de polímeros de maior massa molecular. Depois, os sólidos precisam ser separados por decantação, flotação ou filtração. Um floco visualmente grande não garante, sozinho, a melhor separação: também importam resistência mecânica, densidade, velocidade de sedimentação ou capacidade de flotação.
Dosagem, mistura e separação física formam um sistema; ajustar a bomba dosadora não resolve falhas hidráulicas.
2. Como escolher entre PAC, sulfato de alumínio, sais férricos e polímeros?
O policloreto de alumínio (PAC), o sulfato de alumínio e o cloreto ou sulfato férrico são candidatos comuns à coagulação. Sua seleção depende da natureza das partículas, da faixa de pH, da alcalinidade disponível, da presença de fósforo, da corrosividade e dos custos de operação e destinação do lodo.
Coagulantes metálicos sofrem hidrólise e podem consumir alcalinidade, modificando o pH. A janela ótima precisa ser determinada experimentalmente: um resultado satisfatório para uma água superficial não é, necessariamente, válido para um efluente com óleos, proteínas, detergentes ou matéria orgânica solúvel.
Os floculantes poliméricos podem ser aniônicos, catiônicos ou não iônicos, com diferentes massas moleculares e densidades de carga. Excesso de polímero pode reestabilizar a suspensão, produzir flocos frágeis ou prejudicar a desidratação do lodo.
Compare custo por metro cúbico tratado, qualidade da água e geração de lodo — não apenas preço por quilograma.
3. O que medir antes de executar um jar test?
Uma campanha útil começa com uma amostra representativa, coletada e preservada de forma adequada. Para efluentes com operação por bateladas, mudanças de turno ou matérias-primas diferentes, uma amostra isolada pode não representar o processo.
No mínimo, avalie pH, temperatura, turbidez, sólidos suspensos totais (SST), DQO total, DQO em fração filtrada, alcalinidade e condutividade. A DQO em amostra filtrada, por exemplo a 0,45 µm quando esse procedimento é apropriado, fornece uma indicação operacional da fração que não é facilmente separada como sólido, mas não identifica todas as espécies químicas presentes.
Distinguir sólidos de matéria orgânica dissolvida determina o potencial do tratamento físico-químico.
4. Um protocolo de jar test que produz dados utilizáveis
Use inicialmente quatro a seis jarros com o mesmo volume de efluente e condições reproduzíveis. Uma matriz preliminar pode comparar três dosagens do coagulante, um controle sem produto e diferentes valores de pH. Em uma segunda rodada, avalie a concentração e o tipo de floculante.
A sequência típica envolve mistura rápida para dispersar o coagulante, seguida de mistura mais branda para o crescimento dos flocos e uma etapa de sedimentação. Como ponto de partida de ensaio, podem ser avaliados 1–2 minutos de mistura rápida, 10–25 minutos de floculação e 15–30 minutos de repouso. Esses tempos não são especificações universais de projeto: a energia de mistura e os tempos devem ser adequados à química, ao equipamento e à separação final. Em flotação por ar dissolvido, o ensaio de bancada também deve refletir a etapa de flotação, não apenas a decantação.
Registre pH, formação dos flocos, volume de lodo, turbidez, SST e DQO residual. Use duplicatas e controle; fotos não substituem dados quantitativos.
5. Como transformar mg/L em consumo de produto e dimensionar o sistema?
Considere uma ETE hipotética com vazão de 8 m³/h e uma dosagem inicialmente selecionada de 60 mg/L de coagulante comercial, definida em teste. A demanda mássica é:
Consumo (kg/h) = Vazão (m³/h) × Dosagem (mg/L) ÷ 1.000
Portanto: 8 × 60 / 1.000 = 0,48 kg/h, equivalentes a 11,52 kg/dia se a estação operar 24 horas. Se a produção ocorrer somente oito horas por dia, o consumo diário será 3,84 kg. A base da dosagem deve estar clara: produto comercial, ingrediente ativo ou teor do metal.
Para um polímero dosado a 1 mg/L de ingrediente ativo, seriam necessários 8 g/h. Se a solução preparada contiver aproximadamente 1 g/L de polímero ativo (0,1%), a vazão aproximada de dosagem será 8 L/h, desprezando pequenas diferenças de densidade. A concentração e o preparo devem seguir as instruções do fabricante; alguns polímeros exigem maturação e são sensíveis ao cisalhamento.
6. Tempo de residência e mistura: a química precisa da hidráulica
O dimensionamento preliminar pode utilizar a relação V = Q × t. Para a mesma vazão de 8 m³/h, uma etapa de mistura rápida de um minuto corresponderia geometricamente a aproximadamente 0,13 m³; vinte minutos de floculação corresponderiam a 2,67 m³.
Esses volumes não finalizam o projeto. É necessário definir gradiente de velocidade, dissipação de energia, geometria dos impelidores, zonas mortas, curto-circuito hidráulico, flexibilidade para vazões variáveis e compatibilidade com o clarificador ou flotador. O mesmo rpm em equipamentos diferentes não reproduz necessariamente a mesma intensidade de mistura.
7. Até onde a coagulação consegue reduzir a DQO?
A demanda química de oxigênio (DQO) mede a quantidade equivalente de oxidante consumida por substâncias oxidáveis presentes no efluente. Uma parcela pode acompanhar partículas e coloides removíveis; outra pode permanecer dissolvida e exigir tratamento biológico, oxidação, adsorção ou outras tecnologias.
Se uma instalação parte de 4.000 mg/L de DQO e necessita alcançar 1.000 mg/L, a redução requerida é de 75%. Não se deve pressupor que coagulantes e floculantes alcançarão esse percentual. O jar test precisa medir a DQO residual e, idealmente, comparar a fração total com a filtrada.
Caso a DQO filtrada permaneça elevada após boa remoção de SST, aumentar indefinidamente a dose de coagulante provavelmente não será a solução econômica. Vale então investigar o desempenho biológico e a necessidade de um polimento por carvão ativado, resinas específicas ou oxidação, conforme a composição química e testes de tratabilidade.
8. Por que uma ETE apresenta resultados instáveis?
Os sintomas operacionais ajudam a localizar o problema. Floco pequeno ou ausente pode indicar pH inadequado, dose insuficiente, mistura deficiente ou incompatibilidade do polímero. Floco quebradiço pode resultar de cisalhamento excessivo. Arraste de sólidos pode decorrer de vazão acima da capacidade de separação, curtos-circuitos ou recirculação inadequada em sistemas de flotação. Consumo químico crescente pode indicar mudanças na carga do afluente, erros de preparo ou calibração das bombas.
A manutenção inclui calibração de dosadoras, conferência das soluções, limpeza de injetores, inspeção dos agitadores e acompanhamento do lodo. Compare tendências por metro cúbico tratado.
9. Da bancada ao processo industrial
Um projeto tecnicamente consistente passa por três níveis: triagem laboratorial, com comparação de produtos e pH; validação piloto ou operacional controlada, usando vazão e condições representativas; e acompanhamento de desempenho, incluindo custos, lodo, variabilidade e atendimento aos limites de lançamento ou de reúso.
Para a Montecristo, a oportunidade não está em recomendar uma fórmula genérica, mas em apoiar a seleção de coagulantes, floculantes e mídias complementares a partir de dados de processo e ensaios adequados. Em efluentes complexos, a melhor solução pode combinar equalização, ajuste do tratamento biológico, separação físico-química e polimento. A escolha do produto deve ser consequência da engenharia, não seu ponto de partida.
Sua ETE apresenta consumo excessivo de químicos, alta DQO residual ou dificuldades de separação? A equipe da Montecristo pode avaliar, com parceiros técnicos, um plano de caracterização e testes de tratabilidade antes da seleção da tecnologia.
Referências técnicas e notícias
- ANA. Norma de Referência nº 17/2026 para reúso não potável, publicada em 6 de novembro de 2026. Regulamenta efluentes dos serviços públicos de esgotamento sanitário, não efluentes industriais.
- ANA. Resolução nº 309/2026, com vigência em 4 de janeiro de 2027.
- Braskem. Parceria com Aquapolo e segurança hídrica industrial, 25 de março de 2026.
- Veolia Water Technologies. Water Handbook, Chapter 05 — Clarification, consulta em 9 de novembro de 2026.
- Vecino, X.; Reig, M.; Cortina, J. Coagulation and flocculation optimization process applied to the sidestream of an urban wastewater treatment plant, Water, 2022.